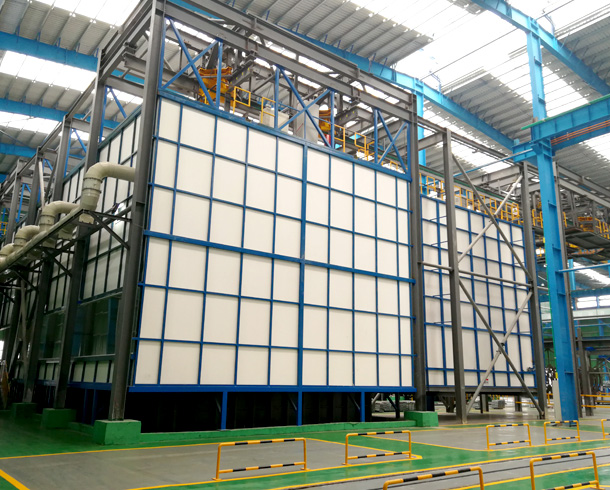
Оборудование для горячего цинкования фильтрует и отделяет машины от оборудования для смешивания жидких и твердых частиц. Оборудование включает в себя более широкий диапазон, но важно разделить на фильтры, отдельные машины, фильтры, центробежные экстракторы и другие категории, широко используемые в химической, нефтехимической, угольной, металлургической, пищевой, военной и других категориях, поэтому с добавлением народной экономики, горячее оцинкованное оборудование, соответственно, местоположение и роль оборудования все больше привлекают внимание людей. Используя крупномасштабную фильтрацию и отдельную машину в большой нефтехимической категории, требования к условиям работы оборудования для горячего цинкования очень злы, некоторые из них должны быть при низкой температуре и низком давлении, чтобы достичь отдельных операций, современное гальваническое покрытие не может быть отделено от различных вспомогательных веществ, но почти ежедневное наблюдение за точной классификацией и именованием добавок, это вопрос, который стоит задуматься.
Факторы, влияющие на качество горячего цинкования, в основном делятся на следующие аспекты: состав цинковой жидкости, температура цинковой жидкости, время погружения, скорость подъема и использование рабочей упаковки.
Качество слитков цинка: Теоретически, слитки цинка, содержащие более 98,5% цинка, могут использоваться в качестве слитков цинка, обработанных горячим оцинкованием. Зарубежные заводы по термоцинкованию в основном используют слитки цинка PWG, то есть содержание свинца около 1%, содержание цинка более 98,8%. Внутренние заводы по горячему оцинкованию в основном используют слитки SHG, чистота около 99,99% - 99995%.
2. Цинковый состав: химические компоненты цинковой жидкости, которые могут влиять на качество горячего цинкования, включают свинец, алюминий, никель, олово, сурьму и так далее.
Температура оцинковывания: температурный контроль играет решающую роль в качестве горячего оцинковывания, потреблении цинка, потреблении энергии и сроке службы. Люди обычно делят температуру горячего цинкования на две категории: цинкование при комнатной температуре и цинкование при высокой температуре. (Температура цинкования при комнатной температуре 435 градусов - 460 градусов, при высокой температуре цинкования около 500 градусов)
4, время погружения: сначала удалить шлак цинковой канавки, и ждать, пока сталь полностью погружается, цинковая зола образуется на поверхности цинковой канавки, еще раз удалить цинковая зола и шлак, когда поверхность цинковой канавки больше не производит цинковая зола, медленно удалить сталь из цинковой канавки, из которой больше не производится цинковая зола, как правило, в пределах 0,5 - 2 минут.
5, скорость работы: при погружении стальных деталей необходимо обеспечить безопасность изделия и персонала как можно быстрее, чтобы гарантировать, что толщина пленки во всех частях оцинкованной детали одинакова, скорость подъема в зависимости от стальной конструкции, материала, длины и различных скоростей, общая скорость подъема 1,5 м / мин может обеспечить лучший возврат цинковой жидкости и яркость поверхности.
6. Рабочее использование: горячее цинкование для процесса оцинковывания очень важно, хорошая рабочая одежда может значительно улучшить производство и качество, но конструкция рабочей одежды зависит от типа оцинкованных деталей, поэтому требуется проектирование и производство на месте, конструкция рабочей одежды должна учитывать производительность, форму стали, размер и технические потребности клиента.
7, охлаждение пассивация: сталь после горячего цинкования для охлаждения раковины, охлаждающая вода, как правило, является водопроводной водой, сталь после того, как цинковая кастрюля висит, чтобы охладить как можно скорее, чтобы сохранить детали без деформации. * * Оптимальная температура должна быть от 30 до 70 градусов, и в воду можно добавлять умеренное количество поверхностно - активных веществ для повышения блеска поверхности стали.
8. Испытание на ремонт: покрытые детали в соответствии с требованиями и стандартами (национальный стандарт GB / T 13912 - 2002) для проверки толщины мембраны и внешнего вида, поверхность покрытия прикреплена к цинковой золе, цинковому шлаку и другим полировкам, в соответствии с требованиями может быть отправлена на завод.
 Мобильная станция
 Платформа WeChat